EVシフトによる車体軽量化ニーズの高まりを背景に、いま改めて重要度を増している成形技術が「アルミダイキャスト」です。かつては大量生産向けの金属成形法として知られていましたが、テスラが導入した超大型鋳造機「ギガプレス」による一体成型技術「メガキャスト」の普及を機に、自動車産業の勢力図を塗り替える核心技術として注目を集めています。
一方で、実際の設計や調達の現場では「一般のアルミ鋳造や切削加工と何が違うのか」「初期の金型費用を回収できるロット数の目安はどれくらいか」といった実務的な疑問も少なくありません。加えて、用途に応じた適切なアルミ合金の選び方や、高圧成形ならではの注意点を見落とすと、量産後に思わぬ設計変更やコスト超過を招くケースも存在します。
本記事では、アルミダイキャストの成形メカニズムや一般鋳造との比較、工法選定の実務ポイントをわかりやすく紐解きます。加えて、使われる合金の特徴から、自動車産業を変革するギガプレス・メガキャストの最前線まで一気に解説しますので、日々の設計・調達業務にぜひお役立てください。
【基礎知識】アルミダイキャストとは?製造工程の仕組みとメリット
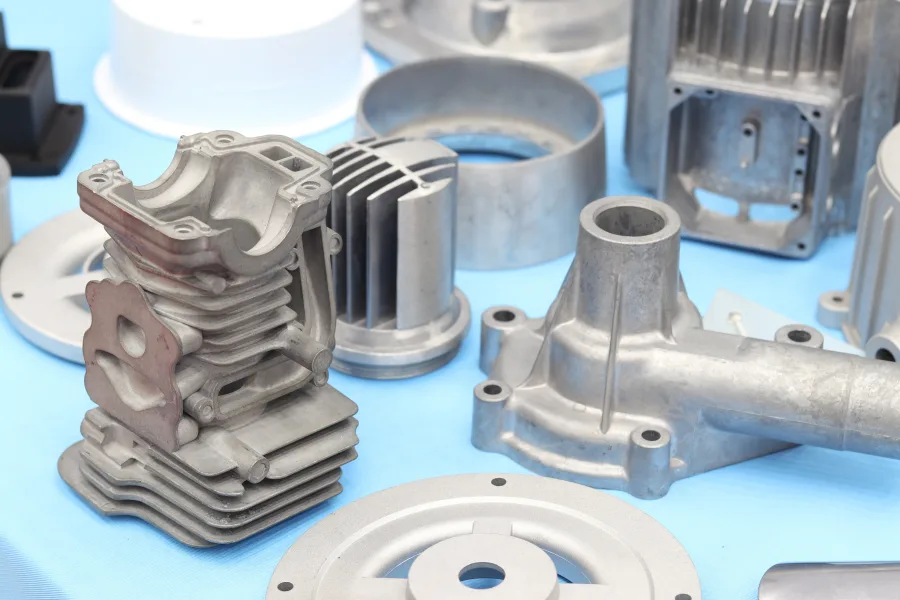
アルミダイキャスト(アルミダイカスト)とは、高温で溶かしたアルミニウム合金(溶湯)を、精密に加工された鋼鉄製の金型(ダイ)の内部へ、高速かつ高い圧力をかけながら一気に流し込んで冷やし固める鋳造方式のことです。成形された金属製品そのものを指して「ダイカスト」と呼ぶことも一般的です。
なお、現場や企業によって「ダイキャスト」と「ダイカスト」の2通りの表記が使われますが、英語の「Die Casting」をカタカナ化した際の表記ゆれにすぎず、技術的な意味や加工法はまったく同じです。JIS規格(日本産業規格)では「ダイカスト」が正式名称として採用されています。
製造工程は、金型を強い力で締め付ける「型締め」から始まり、溶けたアルミ合金をプランジャーで高速射出・加圧する「射出・充填」、金型内の冷却水で急速に凝固させる「冷却」、金型を開いて製品を押し出す「型開き・製品取り出し」、そして不要な湯道(ランナー)やバリを取り除く「仕上げ加工」というサイクルで進みます。
この高圧・高速充填の仕組みによって、他の鋳造法では難しい薄肉化や複雑な立体形状の成形が可能になります。寸法精度が極めて高く、表面(鋳肌)が滑らかに仕上がるため、成形後の機械加工を最小限に抑えられる点が最大のメリットです。
【徹底比較】砂型鋳造・重力鋳造・切削加工との決定的な違い
アルミ部品を製造する際、設計者が必ず比較検討するのが「砂型鋳造」「重力鋳造(金型鋳造)」「切削加工(マシニング加工)」との使い分けです。最大の分岐点は、溶湯を流し込む際の圧力と、初期投資(金型代)に対する生産数量のバランスにあります。
砂型鋳造や重力鋳造は、重力の力だけで溶けた金属を型に流し込むため、設備や型のコストを抑えられる反面、凝固に時間がかかり寸法精度や表面の滑らかさでは劣ります。一方、アルミの無垢材(ブロック)から削り出す切削加工は、金型が不要で極限の精度を出せるものの、材料の歩留まりが悪く1個あたりの加工時間が長くなるため大量生産には不向きです。
| 比較項目 | アルミダイキャスト | 一般鋳造(砂型・重力) | 切削加工(マシニング) |
|---|---|---|---|
| 成形の仕組み | 金型に高速・高圧で溶湯を射出 | 重力のみで砂型・金型に流し込む | アルミ塊を刃物で削り出す |
| 寸法精度・鋳肌 | 非常に高い(鋳肌が滑らか) | やや低い(表面が粗く後加工が必要) | 極めて高い(ミクロン単位が可能) |
| 薄肉・複雑形状 | 得意(1〜2mm程度の薄肉も可) | 苦手(湯回り不良が起きやすい) | 形状による(深いポケット等は高コスト) |
| 生産スピード | 極めて速い(数十秒で1サイクル) | 遅い(冷却・型ばらしに時間がかかる) | 遅い(1個ずつ削るため時間がかかる) |
| 初期費用・コスト | 金型代が高額だが単価は最安クラス | 型代は安いが後加工費がかさむ | 金型代ゼロだが量産時の単価が高い |
| 適した生産ロット | 中量〜大量生産(数千〜数万個以上) | 小ロット〜中量生産・大型部品 | 試作品・極小ロット(1〜数百個) |
このように、初期費用として数百万円から数千万円規模の金型費用がかかるアルミダイキャストは、試作品や数十個単位の生産には向きません。しかし、数千個以上の量産ラインに乗れば、圧倒的なサイクルタイムの速さと後加工の少なさによって、トータルコストを劇的に引き下げることができます。
【材料選定】アルミダイキャスト特有の流動性と合金の種類
アルミダイキャストでは、複雑な金型の隅々まで瞬時に溶湯を行き渡らせる必要があるため、一般的なアルミ鋳物よりも「湯流れ性(流動性)」の高さが厳しく求められます。そのため、純アルミではなく、ケイ素(Si)や銅(Cu)などをバランスよく配合した専用のダイカスト用アルミニウム合金が使用されます。
ケイ素の含有量を高めることで溶けた金属の流動性が向上し、凝固時の収縮割れ(ひけ巣や鋳造割れ)を防ぐことができます。日本の製造現場で主流となっている代表的な規格材は以下の通りです。
- ADC12(Al-Si-Cu系):国内のアルミダイキャスト生産量の約8割〜9割を占める標準的な合金です。ケイ素と銅をバランスよく含み、流動性・機械的強度・被削性のすべてにおいて優れており、自動車部品から家電筐体まで幅広く採用されています。
- ADC10(Al-Si-Cu系):ADC12よりもケイ素の含有量をやや抑え、延性(粘り強さ)と耐衝撃性を高めた材質です。強い衝撃が加わる構造部品などに選ばれます。
- ADC3(Al-Si-Mg系):銅をほとんど含まないため耐食性に優れ、マグネシウムの添加によって高い強度と伸びを兼ね備えています。熱処理による強度向上も可能なため、足回り部品や屋外で使用される機器に適しています。
- ADC1(Al-Si系):ケイ素を主体としたシンプルな成分構成で、流動性と耐食性が非常に高いのが特徴です。複雑な薄肉形状の精密部品や、腐食環境下で使われるパーツに重宝されます。
なお、高圧で高速充填を行う特性上、金型内の空気を巻き込んで内部に微細な気泡(ブローホール)が発生しやすいという弱点もあります。気泡が膨張するため原則として溶接や高温の熱処理(T6処理など)は困難とされてきましたが、近年では金型内を真空状態にして射出する「真空ダイカスト法」などの普及により、溶接や熱処理が可能な高品質部品の製造も進んでいます。
【最新トレンド】自動車部品の主役から「ギガプレス・メガキャスト」の衝撃
アルミダイキャストの最大の需要先は自動車産業であり、全体の出荷量の8割近くを占めています。エンジンブロックやシリンダーヘッドカバー、トランスミッションケースといったパワートレイン部品から、EV(電気自動車)時代においてはモーターハウジング、インバーターケース、バッテリーパック筐体へと主戦場が広がっています。
そして現在、世界の自動車製造の常識を根底から覆しているのが、米テスラが実用化し世界中のメーカーが追随している「ギガプレス」と「メガキャスト」の技術革新です。
ダイカスト関連の公式資料や産業記録によると、テスラは型締め力6,000トン〜9,000トン級という従来の常識を超える超大型ダイカストマシンを「ギガプレス」と命名し、それによって成形される車体後部や前部の巨大なアルミ一体成型部品を「メガキャスト」として製造工程に組み込みました。これにより、他社を大きく上回る生産効率を実現しています。
従来の車体製造では、70点から100点以上ものプレス鋼板パーツをロボットで何百箇所もスポット溶接して組み上げていました。メガキャストでは、これらをたった1〜2個のアルミダイキャスト部品として一発で成形します。
部品点数の劇的な削減は、溶接ロボットや生産ラインの大幅な縮小、工場の省スペース化、そして車体重量の軽減に直結します。2026年現在では、トヨタ自動車をはじめとする日本の完成車メーカーや欧州・中国勢も独自の大型鋳造技術の導入・開発を加速させており、アルミダイキャストは単なる「部品加工法」から「車体構造そのものを生み出す次世代プラットフォーム技術」へと進化を遂げています。
【現場の調達実態】資材・規格品はモノタロウ等の法人向け通販でも入手可能
カスタム形状の製品を作る場合は金型設計から専門メーカーへ発注する必要がありますが、設備メンテナンスや建築・電気工事の現場で使われる既製品のアルミダイキャスト製パーツであれば、個人や中小事業所でも手軽に購入できる環境が整っています。
例えば、法人向け通販大手の「モノタロウ」の公式通販サイトでは、アルミダイキャスト製の防水ボックス(制御盤用ケース)、配線用プルボックス、各種ブラケット、コネクタカバーなどの電気材料や空調資材が豊富にラインナップされています。割引キャンペーンなどを活用すれば、図面を引いて特注するまでもない汎用ケースや規格部品を即日〜数日で調達することが可能です。
現場のエンジニアにとっては、「特注の機能部品は専門のダイカストメーカーで金型から起こし、周辺の筐体や電装ボックスは通販の規格品を組み合わせてコストと納期を圧縮する」という使い分けが、最も合理的な設計・調達戦略となります。
【アルミダイキャスト】に関するよくある質問(FAQ)
Q1:アルミダイキャスト製品に溶接やアルマイト処理はできますか?
A1:通常のダイカスト製品は内部に微細な気泡(ブローホール)を含んでいるため、溶接すると気泡が膨張して穴が空いたり割れたりするリスクが高く、原則不向きです。また、標準材のADC12はケイ素や銅を多く含むため、アルマイト(陽極酸化処理)を施すと黒ずんだりムラになったりします。溶接や美しいアルマイト仕上げが必要な場合は、真空ダイカスト法の採用や、ADC3・ADC5などの専用合金の選定が必要です。
Q2:金型の寿命はどれくらいですか?何ショットまで打てますか?
A2:製品の形状や肉厚、冷却条件によって大きく異なりますが、一般的なアルミダイキャスト用金型(SKD61などの熱間工具鋼)の寿命は、およそ5万ショット〜10万ショットが目安とされています。高温の溶湯が繰り返し衝突するため、やがて金型表面に「ヒートチェック」と呼ばれる微細なひび割れが発生し、製品の鋳肌が荒れてきたタイミングで補修や更新が行われます。
Q3:何個くらいからアルミダイキャストに切り替えるとお得になりますか?
A3:部品のサイズや複雑さにもよりますが、一般的には年間数千個〜1万個以上の生産量が見込める場合が損益分岐点の目安です。初期の金型費用に数百万円かかっても、1個あたりの加工単価が切削加工の数分の一に抑えられるため、数千個を超えたあたりから総コストが逆転します。
アルミダイキャストは、高い寸法精度と美しい鋳肌、そして圧倒的な量産スピードを兼ね備えた現代製造業の要です。自動車のEV化に伴う部品の大型化・統合化(メガキャスト)の流れを受け、今後ますます適用領域が広がっていくことは間違いありません。
技術選定で失敗しないためには、設計の初期段階から「生産ロット数と金型償却のバランス」「求める強度・耐食性に見合った合金(ADC12やADC3等)の選択」「後加工や表面処理の必要性」の3点を明確に整理が必要です。試作段階では切削加工や砂型鋳造で形状を検証し、量産フェーズへの移行が見えたタイミングでダイカスト金型へ投資するステップを踏むことで、開発リスクと製造コストを最小限に抑えることができます。